
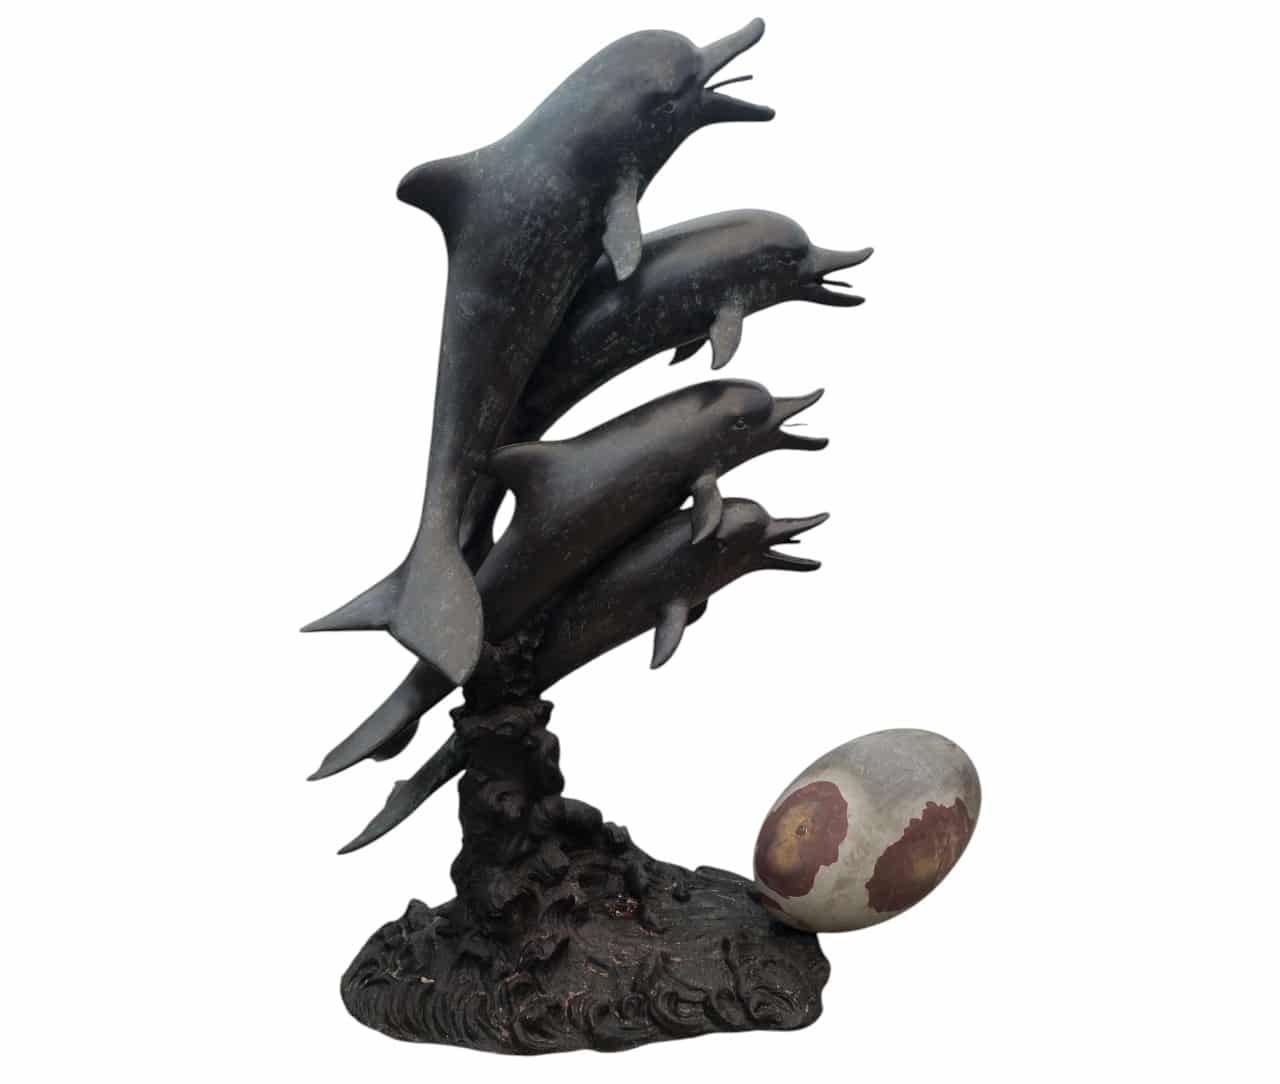
Description
Il existe plusieurs méthodes et procédés pour la fonte du bronze. Voici un résumé des étapes principales. On commence par réaliser un modèle, généralement en cire. Cependant, si l'on utilise un moule en caoutchouc, celui-ci peut également être en argile, en plâtre, en plastique, voire en bois ou en pierre. La cire utilisée est généralement de la cire à couler, de la paraffine ou de la cire à modeler. Pour les petits modèles en cire, le fondeur peut passer directement à l'étape suivante. Pour les modèles plus grands, ou ceux en argile ou en plâtre par exemple, il faut d'abord créer un modèle en cire creux. Pour ce faire, le fondeur réalise généralement un moule en caoutchouc avec un support en plâtre, ce qui garantit la tenue du moule. Différents matériaux, comme la cire à couler ou le plâtre, peuvent être coulés dans ce moule en caoutchouc à des températures relativement basses. On obtient ainsi une fonte en cire dure, qui correspond déjà à l'épaisseur du bronze final. Au-delà d'une certaine épaisseur, il devient difficile d'obtenir une fonte homogène en raison du retrait inégal des parties plus épaisses et plus fines. Le fondeur verse de la cire liquide dans le moule en caoutchouc jusqu'à ce qu'une couche de l'épaisseur voulue se soit solidifiée. Le reste de la cire est coulé, créant ainsi un moule creux. Ce moule est muni de saillies en cire qui serviront ultérieurement de canaux de coulée pour le bronze et d'orifices d'évacuation d'air. Le moule en cire, canaux compris, est recouvert intérieurement et extérieurement d'un matériau réfractaire. Il peut s'agir d'un mélange de plâtre et d'argile réfractaire ou d'un autre matériau réfractaire et résistant au retrait. Des supports en acier inoxydable assurent une distance constante entre le noyau et la surface extérieure. Le moule fini est chauffé longuement au four afin de faire fondre la cire et d'éliminer toute trace d'humidité, ainsi que toute trace d'eau liée chimiquement s'il est en plâtre. On obtient ainsi un moule sec, présentant une cavité à la forme du modèle et des canaux de coulée. Le bronze liquide est coulé dans cette cavité. Après refroidissement, les canaux sont sciés et la pièce est finie : les bavures et les aspérités sont meulées, et les trous et cavités indésirables sont bouchés par martelage ou soudure. Pour protéger les pièces en bronze coulées contre l'oxydation et améliorer leur aspect, notamment celui des sculptures, on applique souvent une couche de patine à l'aide de produits chimiques : c'est ce qu'on appelle la patine.


